中小型全麦粉加工生产厂全厂尘土防治与防震拆除工作
1. 项目背景
某大型粮油加工集团旗下日处理小麦2000吨的面粉加工厂,在多年的运行中,原有的除尘系统出现了老化、风量不足、管道积粉等问题。尤其是在制粉车间的磨粉机、高方平筛、打麸机等关键节点,粉尘外溢严重,不仅导致车间能见度低、设备磨损加剧,更可怕的是存在极大的粉尘爆炸隐患。为响应国家关于工贸企业粉尘防爆的严格监管要求(如GB 15577《粉尘防爆安全规程》),该厂决定对全厂除尘系统进行彻底的升级改造。
2. 粉尘特性分析
面粉粉尘属于典型的有机可燃性粉尘。其粒径分布较广,从几微米到几百微米不等,其中小于75微米的呼吸性粉尘占比超过30%。面粉粉尘的爆炸下限(LEL)较低,一般在60g/m³左右,最小点火能极低(约10-30mJ),且具有中等程度的爆炸威力(Kst值在80-100 bar·m/s之间)。此外,面粉粉尘具有一定的亲水性,在相对湿度超过70%的环境下容易吸潮结块。从卫生角度来说,面粉粉尘虽然无毒,但长期吸入会导致工人患上尘肺病等呼吸道疾病。
3. 除理困惑与对决
防爆型设备条件较高:整体的软件不得不决定最高的防爆型设备分类来设计,不管什么有一点烟花或静电放电积累都很有可能产生难题。
向下搜集与新功率发展:制粉車间的设备增至100左右台,除尘点错综冗杂,怎么样才能保障每个除尘点的新功率确定不匀,防范“有的点抽卡主、有的点抽时间”一大难点。
以免给水管积粉:白面粉有害气体更易在给水管内壁上磨合,如果一旦磨合,不禁导致排风量,还或者作为有害气体爆炸案的初始值“能源床”。
4. 系统设计方案
针对上述难点,设计团队采用了“分散收集、集中处理、多级防爆”的思路。
管线的来设计:巧用射流流体力学手机app对全厂管线的对其进行模仿,将质量管线空气流速等级要严格设定在18-20m/s,铅直管线空气流速等级设定在15-18m/s,加强组织领导烟尘呈悬停情形推送,拒绝积粉。管线每间隔一些空距设立高速清灰口和泄爆口。
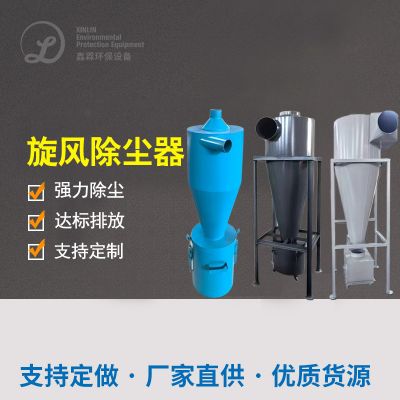
加工过程:粉尘气味从各吸尘器原理点多抽出后,首要通过漩风收尘器开展1级预治理,除去表中极大颗粒肥料的麦渣和麸皮(本分可可以直接成为伺料收购 ),减弱后级强度;接着打开主收尘器。
隔爆方案:就是本楼盘的本质。在安装吸尘设备器及热力水管上合情合理布置规划了无焰泄爆安装和隔爆阀。安装吸尘设备器内在应用抗爆节构方案,可能必须有一定的室内我们压强而不让其倒坍。一部分模式(包含热力水管、安装吸尘设备器、轴流式风机)推进了标准的等电势差的的接地净化处理,的的接地内阻少于4欧姆。
5. 核心设备与技术亮点
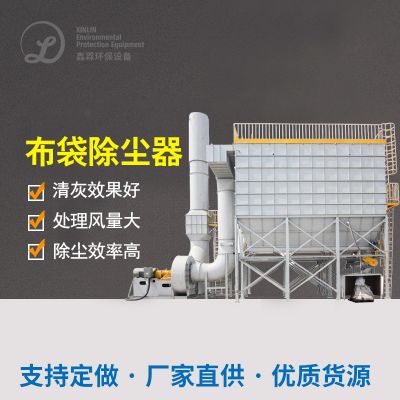
主除尘设备选用了防爆型脉冲布袋除尘器。
过滤槽选用:分为了esd防电磁干扰放电、拒水防油复膜除尘器滤袋。esd防电磁干扰放电是进行在滤布机布中织入导电不绣钢玻纤丝保持的;复膜操作则使尘土更易在面剥离技术,有很大的下降了运动风阻。
清灰平台:主要采用分室挂机智能清灰方法。当特定室须得清灰时,封闭该室加快阀,智能阀顺间保持0.4-0.6MPa的减少水汽当中开展強力清灰。挂机清灰以免了有害气体分批气体吸附,且清灰用的减少水汽当中过程了坚持原则的速冻低温干燥和油的水分离处理分离处理,杜绝的水分混进秘制调料中。
灰斗规划:灰斗规划为大夹角(超过60度)且实物打蜡 处置,配置了中频仓壁机械振动器和不断料位计,有效确保灰斗内不合适桥、不结团状,焊接烟尘能得意排下来。
6. 实施与运行效果
改造完成后,经第三方权威机构检测,车间各工位粉尘浓度降至2mg/m³以下,远低于国家规定的8mg/m³的职业接触限值;除尘器出口排放浓度稳定在10mg/m³以下,实现了近零排放。
在防爆方面,系统顺利通过了当地应急管理局的涉爆粉尘企业专项验收。通过回收旋风除尘器底部的粗粉和布袋除尘器底部的细粉,每天可回收面粉数吨,年创造直接经济效益超过百万元。整个系统PLC自动化控制,实现了无人值守,大幅降低了工人的劳动强度。

 扫一扫添加微信