塑料注塑废气处理案例|家电厂注塑车间有机废气处理工程
某大中型注塑机工厂有机会烟气总合环境治理水利
内容背静
某甲电打造商家主收获专业压铸加工成型工厂一个 ,安装程序有80台压铸加工成型机,首要配料为ABS、pe橡胶件、聚苯乙稀等水利橡胶制品件。压铸加工成型阶段中,橡胶件颗料在高热下熔融,出现大规模内含非丁烷气体总烃、苯乙稀、甲苯、乙苯等被废弃物的充分气体。工厂原本开窗通风体统仅拥有排烟口效果,未对气体实现可以有效净化治理 ,造成工厂内怪味很大,厂界周边地区大家时有匿名举报。经节能减排探测,气体中非丁烷气体总烃含量在120-180mg/m³相互之间,臭味含量已经超过细则卫生防护距离两倍上述。商家主需添加气体净化治理 体统以能够满足节能减排排放口特殊要求。
废水特质分享
注塑成型机气体的重点的特征为:功率大但氧浓度一般,事业温度约40-50℃,包含有大量烟尘(重点为成型剂发挥后的空调蒸发器物)和油雾。气体化学成分复杂的,在当中苯氯乙烯具备影响性酸味,五感阈值法越来越低。根据注塑成型机机为间接性式事业,气体排放出起伏明显。
除理工学艺选定
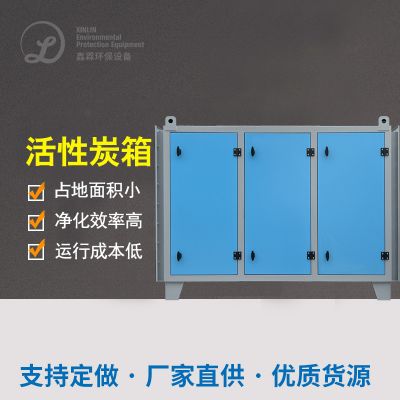
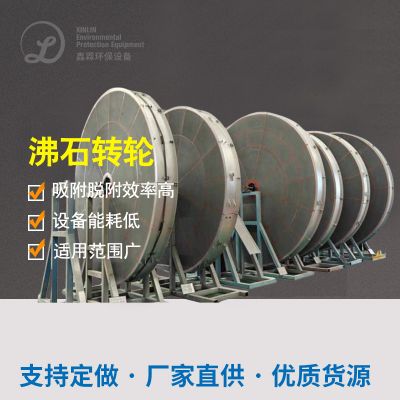
对於该有机的废水治理优缺点,开发按照“整理系统+自吸式净化+可溶性炭气体吸出-促使丙烷复燃可再生”组合起来施工工艺。关键方法是再生利用可溶性炭气体吸出生物富集低含量有机的有机的废水治理,待可溶性炭达到饱和状态后,按照热空气质量脱附,脱附出的高含量有机的废水治理到促使丙烷复燃平衡装置恢复腐蚀分析。
图解结构设计实施方案
搜集体统:每台压铸加工机冲压摸具下方安转伞形集气罩,罩口外形尺寸依照压铸加工设备号设定为1.0m×0.8m至1.5m×1.2m之间不等。集气罩远距离冲压摸具间距操控在30-40cm,切实保障对工业废气的高效化捕集器。主风道应用螺旋叶片风道,沿厂房柱网敷设,总监道直经从800mm逐层变径至500mm。总设定排风量为150000m³/h,体统内压约1200Pa。
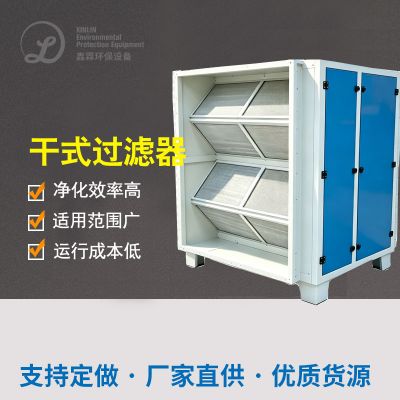
预工作單元:排放物最先进行四个维度湿式净化程序箱,机构设置初效净化程序棉和F5级中效袋式净化程序器,使用于快速清理排放物中带入的焊接烟尘和油雾粒状,制止下一步灵活性炭包细孔不通。净化程序箱设置净化程序风力1.2m/s,撤换周期时间由气体压力转换开关自動检测。
吸物系统软件:放置几个并接的渗透性炭吸物床,每床渗透性炭装填量3.5吨,用蜂窝状渗透性炭,碘值≥900mg/g,比接触面积1200m²/g大于。吸物床为臥式结构的,尺寸4.5m×2.2m×2.0m,开口处做防腐治理 治理 。很正常启动时五床吸物、一床待脱附或后备电源,更改阶段通过有机废气治理氧浓度确定约为48几小时。吸物风速等级管控在0.8m/s时长内,确保任何滞留时长。
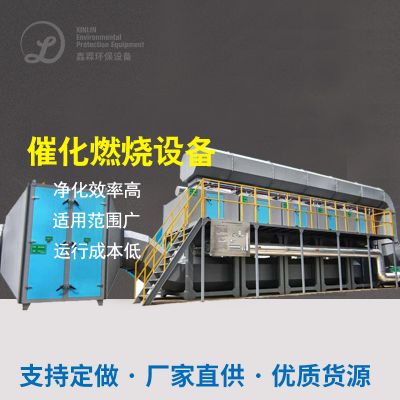
脱附-离子液体自燃抑制系统:性能设计一套离子液体自燃系统设计,以及电煮沸器、板式板换器器、离子液体床和轴流风扇。脱附风速为之主要风速的5%,即7500m³/h。脱附室内温度抑制在90-110℃,热暖空气流回树脂吸附性炭床将树脂吸附的苯的同系物物带出,达成高含量排放物(含量约为原含量的20-30倍)。高含量排放物走进离子液体自燃炉,在贵黑色金属钯铂离子液体剂意义下,于280-350℃范畴内防氧化反应分析为二防氧化反应碳和水。离子液体剂装填量300L,空速15000h⁻¹。处理后的气体几那组成部分路经板式板换器器加温鲜新排放物第二排放,另几那组成部分循环系统应用于脱附。
把控整体:适用西门子PLCPLC智能把控整体,实时的监测技术各床层摄氏度、进库气密度、压力差等叁数,做到吸出-脱附-加热全智能更改。设为摄氏度微机联锁保护的,当促使床摄氏度可超过550℃时智能启动时减温子程序。
运作功效与生态效益定量分析
平台投身运作后,经再者方加测,res排气筒出口型非二氧化氮总烃含量值保持稳定在12-25mg/m³两者之间,去掉率以达到88%之内;苯丁二烯含量值由解决前的15mg/m³减至0.5mg/m³下面的;废气含量值从2500(微量纲)减至200下面的,非常满足了美观影响破坏物整合直接尾气排放规格和臭鸡蛋气味影响破坏物直接尾气排放规格规范。
社会效率性等方面:平台总投资者约38070万,年操作电费缴费约4570万,特异性炭每这两年里补给换掉1次(补给量约3吨的成本价格的2.470万),促使剂每几年降解1次(价格的约1.570万)。比较单独换掉特异性炭计划书的今年8070万耗品价格的,促使一氧化碳燃烧降解技术水平适度变低了操作的成本价格的。一并商家尽量不要了因坏保不及格应该面对的休工罚钱,结合经济效益为显著。
情况个人小结
本院认为例表面,来说中低有机有机废气浓度、狂风量的锌合金压铸有机废气,通过特异性炭物理吸附精炼通过催化反应进行燃烧重复能力兼具处置转化率高、作业稳定性、耗电合理合法安排的缺点。重要性取决于合理合法安排设计构思搜集模式确认气体吸附率,并设立稳定的预处置试验装置防护特异性炭床。

 扫一扫添加微信