锂蓄电池焦化废水主要是来原于以内两个出产步骤:
来源
- 电极材料制备:正极材料(如镍钴锰酸锂、磷酸铁锂)合成过程中产生的母液和洗水,含有重金属离子(镍、钴、锰、锂)、氨氮及有机添加剂。负极材料(如石墨、硅基材料)加工中产生的废水,含有石墨颗粒、悬浮物及少量重金属。
- 电池组装与清洗:正极/负极设备清洗废水,含氮甲基吡咯烷酮(NMP)、钴酸锂、碳粉等污染物。注液后清洗废水,含锂盐、氟化物及有机溶剂残留。
- 其他来源:NMP提纯工序废水、废气处理废水及初期雨水,含有高浓度COD、氟化物和氨氮。
成分与危害
- 主要污染物:包括重金属(镍、钴、锰等),部分以络合物形式存在;氟化物与氨氮(六氟磷酸锂水解产生的氢氟酸HF及氨洗废水中的氨氮);以及高盐分(硫酸钠、氯化钠等)。
- 环境风险:重金属和氟化物污染水体,破坏生态平衡;高COD废水消耗水体溶解氧,导致生物死亡。
- 健康风险:NMP和钴化合物具有致癌性,长期接触可能引发呼吸道疾病和皮肤癌。
案例分析
案例一:安徽某锂电池企业芬顿氧化处理
- 背景:废水含难降解有机物(COD峰值8000 mg/L),需满足《电池工业污染物排放标准》直接排放要求。
- 处理工艺:预处理阶段通过调节池均质均量,并投加芬顿试剂进行氧化分解。后续处理采用混凝沉淀去除悬浮物。
- 成效:处理后废水直接排入市政管网,年节约处理成本约15%,无二次污染风险。
案例二:福建某锂电池电芯厂组合工艺处理
- 背景:年产16GWH电芯,废水含NMP(浓度500 mg/L)、重金属及高盐分,水质波动大。
- 处理工艺:采用物理化学法进行预处理,随后是UBF(上流式生物滤池)和A/O工艺(厌氧-好氧)的生物处理,最后使用MBR和反渗透技术进行深度处理。
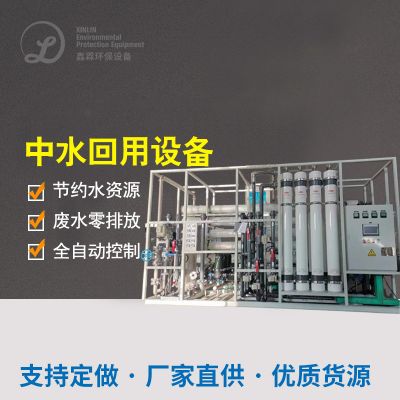
- 成效:废水回用率达40%,年节省用水成本约200万元,重金属去除率>99%。
案例三:广东MVR蒸发系统处理碳酸锂废水
- 背景:某碳酸锂生产企业废水含高浓度硫酸钠(10 t/h),需实现零排放。
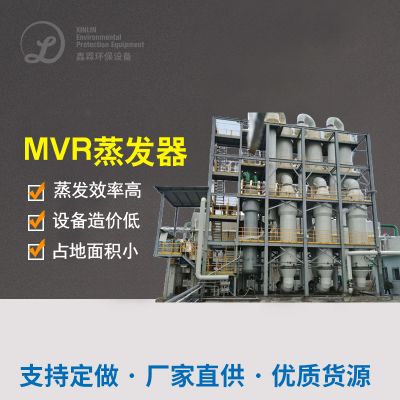
- 处理工艺:预处理采用化学沉淀和离子交换树脂,核心工艺为MVR蒸发器浓缩废水并结晶回收硫酸钠。
- 成效:盐分回收率>95%,年节省原料成本约180万元,废水回用率提升至60%。
解决方案
表明综上所述成功案例,真对锂微型蓄电池职业废液的繁复化学物质,常见是要有适应用在三种正确加工处理工学艺相通过的手段,比如芬顿钝化+生物学正确加工处理用作有效化学降解卤素元素物,而MVR蒸发器+晶粒则适应用在作高盐废液的零排卸指标。中国未来的發展趋势应集中在在能源的回收利用与自动化化把控好,助推职业的草绿色公司企业转型发展。公司企业是要有通过自身业务的生产销售规模较和排卸规范标准来计划国家经济能行的环境治理方案设计。

 扫一扫添加微信