工程项目经验
该外商独资企业主在华建立的巧克力厂子原本废水处置工艺处置安全设施建于200七年,伴随着食品线新增和生产产量改善,原本平台处置本事达不到且操作不平稳。升级改造工业于20年发动,侧重点改善平台抗撞击负担本事和一键化关卡。内容隶属于西北地,处置大规模为300m³/天。
废渣含量及收入
该厂废液具备一下的特点:
季度性波动比较明显:夏季高温收获量大,废气的产量下跌是夏秋季的2-3倍
所含唯一性使用剂:如固定剂、搅拌剂等难可降解可挥发物
不间断性排卸:每次有3-4次集中化排卸时段
废液核心指標:COD 2500-6000mg/L,BOD 1500-3500mg/L,SS 400-1000mg/L,TN 80-150mg/L,TP 15-30mg/L,pH 6.0-8.0。
处理加工方案
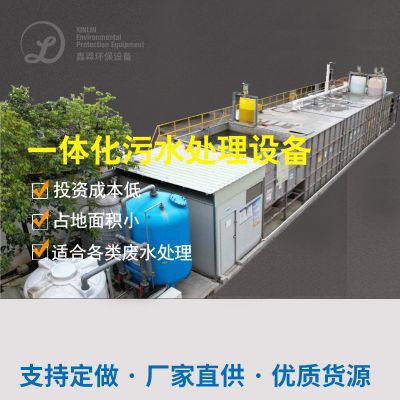
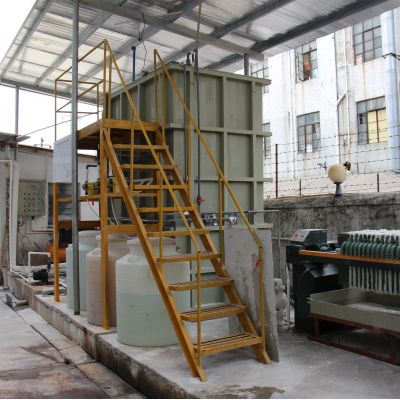
改变后的操作控制系统采用了"物理预操作+MBR膜菌物反馈器"生产技术:
预补救单园
:
机戒格珊+拖动过虑网:二级过虑维护
pH可以调节池:自动化投加药剂软件系统长期保持pH稳定的
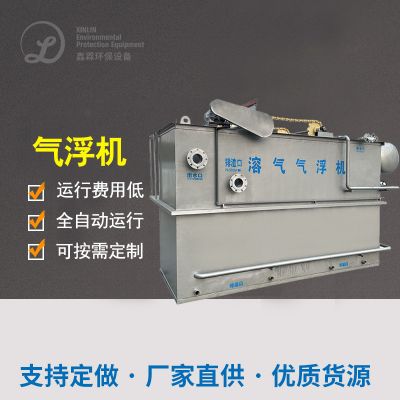
涡凹气浮机:快速弄掉脂肪和飘浮物
什么是生化除理单位
:
水解反应硝化作用池:加快污废水 可生物化学性
MBR膜菌物不起作用器:集成系统生物化不起作用与膜溶合系统
通过PVDF双层弹性纤维膜,内径0.1μm
飞灰酸度能维持在8000-12000mg/L
自功化水解酸化管理设备
輔助整体
:
有机化学除磷器:加药聚合物氯化铝
线探测系统软件:实时更新监察COD、NH3-N、pH等主要参数
飞灰加工处理系统软件:叠螺式出现脱水机
既定补救郊果
大幅提升水利工程到位后,设备启用安稳,抗突破供电量效率相关系数大幅提升:
COD ≤ 50mg/L
BOD ≤ 10mg/L
SS ≤ 10mg/L
NH3-N ≤ 5mg/L
TN ≤ 15mg/L
TP ≤ 0.5mg/L
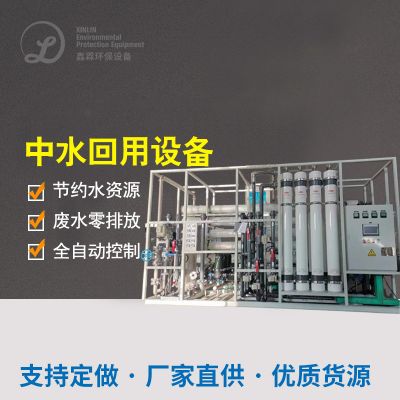
水流水体远高于本地人减排标准的,至少60%的水流經過反渗透装置法膜和反渗透装置法清理后循环于生产的线,常年浪费污水约30万吨。模式电脑工业自动化情况高,劳动力的操作量极大减少70%。

 扫一扫添加微信